Artykuł sponsorowany
Jak zanieczyszczenia w zużytym oleju zmieniają jego przyjęcie i dalszą obróbkę
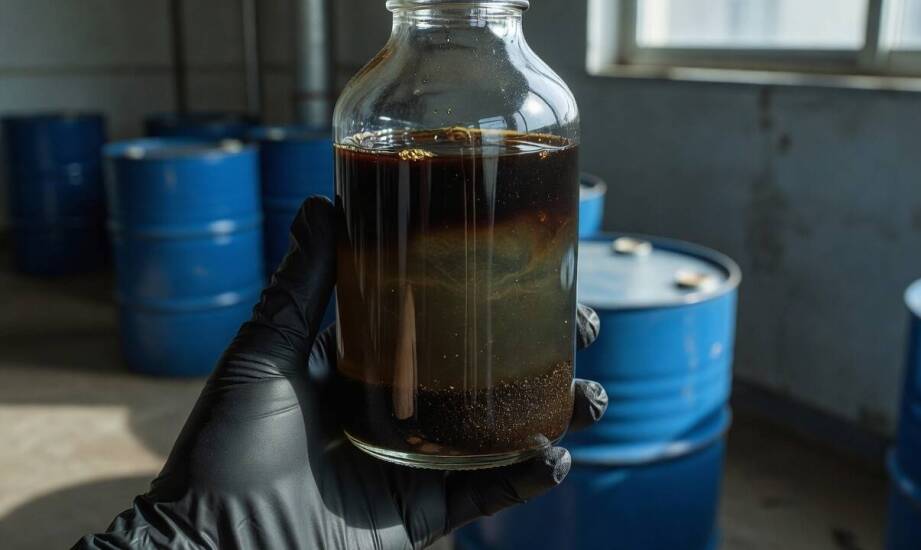
Zakład przemysłowy lub motoryzacyjny planujący przekazanie partii zużytego oleju musi najpierw ocenić jego stan fizykochemiczny. Właściwa diagnoza zanieczyszczeń pozwala określić docelową ścieżkę utylizacji. Weryfikacja parametrów wskazuje bezpośrednio, czy dana ciecz trafi od razu do ostatecznego przetworzenia. Czasami parametry fizykochemiczne wymuszają wcześniejsze rozdzielenie faz lub wykonanie dodatkowych zabiegów przygotowawczych. Błędna identyfikacja na tym etapie wstrzymuje logistykę całego przedsięwzięcia.
Przeczytaj również: Odkurzacz duży w przemyśle – jakie modele są najbardziej efektywne?
Zanieczyszczenia zmieniające sposób kwalifikacji oleju
Woda w przepracowanym oleju występuje w formie rozpuszczonej, zemulgowanej lub całkowicie wolnej. Jej nadmiar natychmiast obniża właściwości cieczy. Woda prowadzi do gwałtownego wzrostu lepkości, a także sprzyja powstawaniu szkodliwych kwasów oraz szlamów. Reakcje te przyspieszają korozję powierzchni metalowych i degradację samego oleju. Taki stan wymusza zmianę klasyfikacji materiału na etapie przyjęcia przez instalację przetwarzającą.
Przeczytaj również: Czy warto kupować używane dmuchawy do pieców CO online?
Emulsje olejowo-wodne tworzą wysoce stabilne mieszaniny. Faza wodna pozostaje w nich trwale rozproszona w strukturze oleju. Rozbicie takiego układu wymaga zastosowania specjalistycznej chemii. Obecność emulsji utrudnia naturalną separację zanieczyszczeń, przez co partia wymaga zaawansowanych procesów rozdzielania fizykochemicznego przed dalszą obróbką. Osady i większe cząstki stałe zwiększają ogólne zanieczyszczenie mechaniczne cieczy. Są to nierzadko szlamy pochodzące z zakładowych separatorów. Nagromadzenie takich osadów grozi zablokowaniem filtrów w instalacjach utylizacyjnych.
Przeczytaj również: Dlaczego ciepłe rękawiczki termiczne są niezbędne dla morsujących?
Metale ciężkie oraz pierwiastki pochodzące ze zużycia podzespołów maszynowych działają z kolei katalitycznie. Drobiny metali przyspieszają negatywne zmiany chemiczne, wpływając na ostateczne bezpieczeństwo termicznego przetwarzania. Rodzaj i stężenie wymienionych zanieczyszczeń decydują o ostatecznym kodzie z grupy 13 katalogu odpadów. Analizy laboratoryjne precyzyjnie wykrywają poziom wody wyrażany w jednostkach ppm. Specjaliści badają również zawartość cząstek stałych oraz stężenie pierwiastków metalicznych za pomocą spektrometrii emisyjnej.
Znaczenie analizy składu i procedury przekazania partii
Sama potoczna nazwa odpadu nigdy nie wystarcza do jego legalnej kwalifikacji. Pobrana próbka nierzadko wykazuje odmienny skład chemiczny względem papierowej deklaracji. Szczegółowe badanie ujawnia inną lepkość lub obecność domieszek technologicznych, w tym resztek paliwa czy rozpuszczalników. Przypisany kod odpadu musi ściśle odpowiadać rzeczywistym właściwościom partii. Przykładem jest kod 13 02 05* stosowany dla mineralnych olejów silnikowych, przekładniowych i smarowych niezawierających chlorowców. Brak zgodności ze stanem faktycznym sprawia, że Karta Przekazania Odpadu w systemie BDO zostaje odrzucona przez docelową instalację.
Rzetelna ocena na miejscu obejmuje pobranie reprezentatywnej próbki ze strumienia bezpośrednio podczas spuszczania oleju ze zbiorników. Wyniki badań lepkości, wilgotności oraz stężenia metali pozwalają podjąć ostateczną decyzję o kierunku zagospodarowania cieczy.
Kiedy wytwórca inicjuje procedurę, jaką jest odbiór oleju przepracowanego, musi zgromadzić pełną dokumentację opisującą ładunek. Obejmuje ona wspomniany kod odpadu, wyniki analiz laboratoryjnych oraz precyzyjnie określoną masę. Podstawowym obowiązkiem pozostaje wystawienie Karty Przekazania Odpadu w rządowym systemie BDO. Dla partii o objętości powyżej 1000 litrów lub masie przekraczającej 1000 kg obowiązuje dodatkowa rejestracja przewozu w systemie SENT.
Legalne przekazanie ładunku kończy odpowiedzialność zakładu dopiero po potwierdzeniu zgodności składu przez operatora instalacji. W praktyce autoryzowane przedsiębiorstwo Ran-synchron, dysponujące własną instalacją fizyko-chemiczną, opiera proces unieszkodliwiania na ścisłej selekcji przyjmowanych partii. Rygorystyczne przestrzeganie norm wejściowych dotyczy zarówno płynnych olejów, jak i szlamów pochodzących z czyszczonych separatorów ropopochodnych.
Trafna ocena składu oleju na etapie wstępnego przygotowania partii rozwiązuje większość problemów logistycznych. Wczesne badanie ogranicza ryzyko błędnej kwalifikacji kodu odpadu w dokumentacjach ewidencyjnych. Wytwórca unika w ten sposób przestojów organizacyjnych, które wynikają z odmowy przyjęcia transportu przez instalację docelową. Spójność deklaracji ze stanem faktycznym gwarantuje płynny przebieg utylizacji i chroni zakłady przed surowymi sankcjami administracyjnymi.
Kategorie artykułów
Polecane artykuły

Wpływ indywidualnego projektu na wygląd pieczęci tłoczonej
Indywidualny projekt pieczęci tłoczonych odgrywa istotną rolę w ich wyglądzie oraz funkcjonalności. Personalizacja kształtu, rozmiaru i kolorystyki wpływa na postrzeganie przez użytkowników oraz zastosowanie w różnych branżach. Dzięki temu pieczątki mogą lepiej spełniać oczekiwania klientów i dostos

Przewodnik po montażu naziemnych konstrukcji fotowoltaicznych – krok po kroku
Naziemne konstrukcje fotowoltaiczne zyskują na popularności jako odnawialne źródło energii. Instalacja paneli PV przynosi korzyści ekonomiczne i ekologiczne, zmniejszając emisję CO2 oraz zużycie energii z paliw kopalnych. Montaż wymaga odpowiednich materiałów i technologii; kluczowe są stalowe eleme